

-
联系方式
-
邮箱:13962411@qq.com
QQ:13962411
座机:029-89114821
地址:陕西省西咸新区沣东新城王寺街道大苏村水源路08号

光伏多晶硅塑料袋定制案例:20丝加厚平口袋,攻克热封与析出双重难题
类别:案例展示 发布时间:2026-11-06 16:59:13
在光伏产业链的最上游,多晶硅料的包装环节藏着两个看似矛盾的要求:袋子要足够厚、足够结实,又要足够洁净、不能有任何粉状污染。本文记录陕西聚宏包装为某光伏龙头企业定制多晶硅包装平口袋的完整攻关过程——从制袋机热封刀改造,到原料配方逐牌号排查,再到夏季高温析出的工艺抑制,供有同类需求的客户参考。
一、案例速览
| 项目 | 内容 |
|---|---|
| 客户 | 某光伏龙头企业(应客户要求隐去名称) |
| 应用场景 | 多晶硅料包装(块状原料,高密度、重载) |
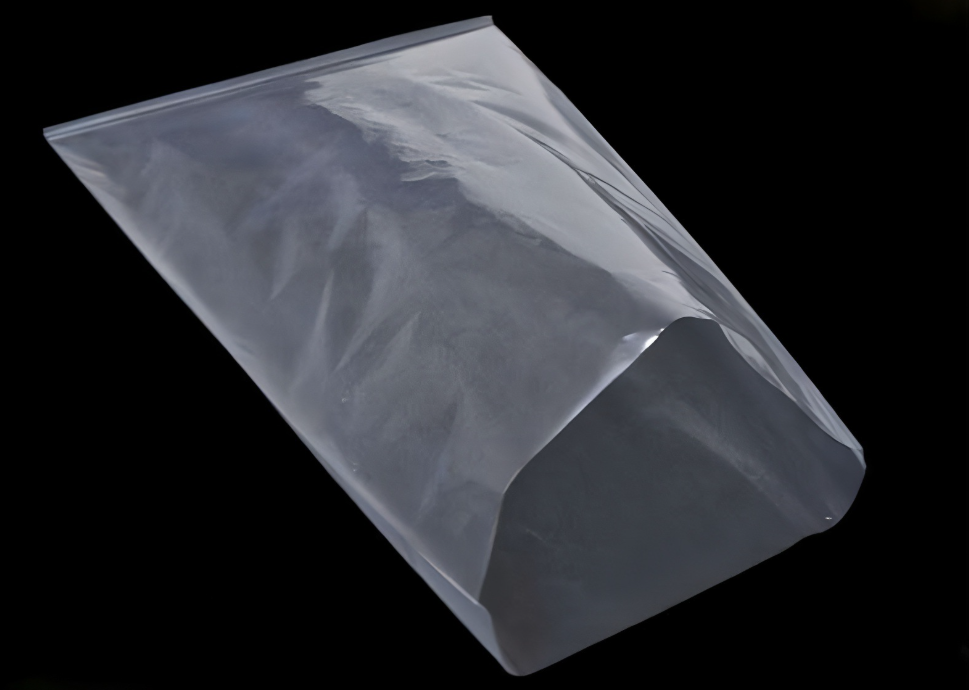
| 袋型规格 | 平口袋 60cm×30cm,不印刷 |
| 单层厚度 | 20丝(设计区间15~20丝) |
| 核心难点 | ①超厚膜底封漏料;②夏季高温爽滑剂析出污染 |
| 解决方案 | 5mm加宽热封刀+温控器改造;低爽滑剂大庆7042换料+五五配比;成型快速降温工艺 |
| 合作时间 | 2020年至今 |
| 供货规模 | 月供5~6万条 |
二、项目背景:多晶硅包装为什么难做
多晶硅是光伏硅片的核心原料。据中国光伏行业协会及公开行业分析数据,2024年中国多晶硅产量达182万吨,2025年为134万吨,产量占全球比重保持在92%以上,名义产能超过340万吨。庞大的产量背后,是海量的包装需求。
多晶硅料外观呈碎块或棒状,类似小石块,密度大、棱角锋利,单袋装载量大。这对包装袋提出了远高于普通包装的要求:一是抗拉伸、抗穿刺能力要强,袋子薄了装上就破;二是热封焊缝要能承受满载重量,底部一旦漏料就是批量事故;三是光伏级多晶硅对杂质高度敏感,包装必须洁净,不允许任何粉尘脱落物污染物料。
客户此前的经历印证了这有多难:找了多家制袋厂,都卡在“厚膜封不牢”这道关卡上,问题始终没有得到解决。
三、客户的两大痛点
3.1 痛点一:袋子做厚了,制袋机封不住
市场上常见的背心袋、平口袋厚度多在1~4丝(0.01~0.04mm),而这个应用场景要求单层15~20丝,最终定在20丝——是普通袋厚度的五到二十倍。厚度上去之后,新的问题随之而来:热封时热量需要穿透的料层成倍增加,原有2mm宽的热封刀在封合界面形成的热熔区过窄,封边冷却后一受力就开裂。反映到使用环节,就是装上多晶硅后底部焊缝漏料——料越重,漏得越快。
3.2 痛点二:夏季高温,袋子表面“冒白粉”
为了让袋子能够开口(两层膜不粘连),聚乙烯原料中必须添加爽滑剂,薄袋用量少无碍。但厚度做到20丝后,膜内爽滑剂总量成倍增加,夏季车间和仓储环境温度升高,爽滑剂加速向膜表面迁移析出——用手在袋子上一抹,手上就是一层像面粉一样的白粉。对高洁净要求的多晶硅包装而言,这是绝对不可接受的缺陷。而且这个问题有明显的季节性:冬天吹膜后冷却快,析出很轻微;夏天则集中爆发。
四、聚宏包装的攻关过程
这两个问题不是靠某一次参数调整就能解决的,我们前后进行了多轮试验,从设备、原料、工艺三条线同步推进。
4.1 调机:温控器与热封刀的两项改造
针对厚膜封不住的问题,第一步是更换制袋机的温控器,提高温控精度,细化温度曲线,让封合界面获得更稳定的热量输入。调机后封合状况有所改善,但焊缝强度仍不能满足重载要求——问题不在温度够不够,而在热熔区太窄。
第二步,我们将原来2mm宽的热封刀更换为5mm宽的加宽热封刀。热熔区宽度扩大到原来的2.5倍,封合界面由“一条线”变成“一条带”,单位长度的焊缝承载能力成倍提升。改造后,封口用手撕不开,装满多晶硅后底部焊缝不再漏料(客户验收口径)。
4.2 换料:把爽滑剂的账算到每一个牌号
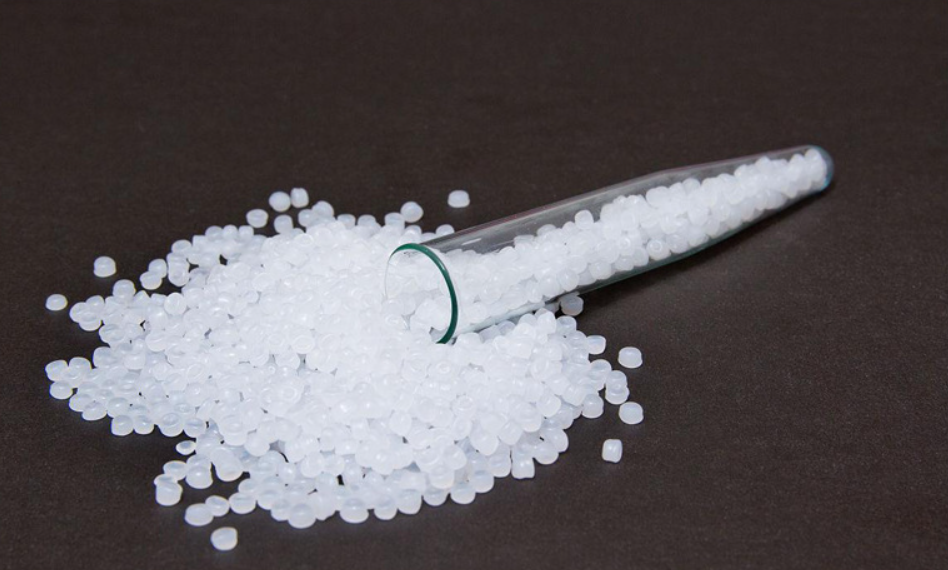
析出问题的根源在原料。绝大多数聚乙烯原料都存在助剂析出现象,差别只在多少。我们逐一联系原料厂家咨询,查证各牌号的技术资料,把每种料的爽滑剂含量水平摸排了一遍,最终锁定了问题所在:析出物主要来自线性料——高压料2426H本身爽滑剂含量很少,可以排除;真正“带粉”的是线性料7042。
原配方采用的是吹高压膜的常规配比:线性聚乙烯占70%(齐鲁石化7042)、高压聚乙烯占30%(2426H)。据此做了两处调整:一是线性料由齐鲁石化7042换用爽滑剂含量更低的大庆石化7042;二是把高压料2426H的比例由30%提高到50%、线性料降至50%。换牌号直接降低了“带粉”原料的单耗,提高高压占比又进一步稀释了配方中的爽滑剂总量,两头同时压,从源头上压低了析出物。
4.3 工艺:跟温度抢时间
公开研究数据显示,爽滑剂(芥酸酰胺)向聚乙烯薄膜表面迁移的速度与温度强相关:在50℃环境下,表面酰胺特征峰强度约3小时即达到饱和值的63%;而在30℃环境下,同样的迁移程度需要约38小时。也就是说,薄膜成型后的高温驻留时间越长,析出越严重——这与我们“冬天轻、夏天重”的观察完全吻合。
据此,我们在工艺上做了三件事:一是拉远吹膜主机与收卷工位之间的距离,让膜幅在走行过程中充分散热;二是在收卷部位加装风扇,强制对流降温;三是夏季高温时段开启车间空调,把环境温度压下来。核心思路只有一条:薄膜成型后尽快降温,把析出抑制在发生之前。
4.4 试验轮次一览
| 轮次 | 尝试方向 | 结果 |
|---|---|---|
| 第1轮 | 常规2mm热封刀,升高封合温度 | 封边易发脆、底封漏料,不能满载 |
| 第2轮 | 更换高精度温控器,细化温度曲线 | 封合改善,但焊缝强度仍不足 |
| 第3轮 | 2mm热封刀更换为5mm加宽热封刀 | 封口结实,满载多晶硅不漏底 |
| 第4轮 | 原配方(齐鲁7042+2426H,70/30)验证 | 夏季高温析出严重,手抹有明显白粉 |
| 第5轮 | 换用大庆7042,2426H提至50% | 析出显著减轻 |
| 第6轮 | 叠加快速降温工艺(收卷距离+风扇/空调) | 夏季批次复测无析出,客户验收合格 |
五、最终方案与参数
| 项目 | 参数/说明 |
|---|---|
| 袋型 | 平口袋,不印刷 |
| 规格 | 长度60cm×宽度30cm |
| 单层厚度 | 20丝(0.20mm),设计区间15~20丝 |
| 原料配方 | 线性聚乙烯大庆石化7042 50% + 高压聚乙烯2426H 50% |
| 热封配置 | 5mm加宽热封刀(原2mm)+ 高精度温控器 |
| 冷却工艺 | 主机与收卷工位拉远、收卷位风扇、夏季车间空调 |
| 供货节奏 | 2020年起批量供货,月供5~6万条 |
六、技术原理:为什么厚袋更容易析出
芥酸酰胺是聚乙烯薄膜最常用的爽滑剂。厚度低于1.5丝左右的高压膜若不加爽滑剂,吹膜后两层膜会粘连在一起无法开口,所以它对薄袋几乎是必需助剂;甚至有些原料爽滑剂不够,厂家还要额外补加。但爽滑剂的工作原理本身就是“迁移到表面形成润滑层”——它在膜内通过非晶区向表面扩散、富集、重结晶。
厚度增加后,膜内爽滑剂总量按体积成比例增加,而表面积不变,表面富集的浓度自然更高;温度升高还会显著加速扩散,并在表面形成针状、花状的重结晶。研究数据还显示,析出物会在热封界面富集,降低热封强度——这正是“厚袋既要防析出、又要封得牢”两难的技术根源。参考数据:高压聚乙烯(LDPE)熔点约112℃,热封温度窗口与膜厚、助剂分布密切相关。
七、常规做法与本方案对比
| 维度 | 常规薄袋做法 | 本案例方案 |
|---|---|---|
| 单层厚度 | 1~4丝 | 20丝(设计区间15~20丝) |
| 热封刀宽度 | 2mm | 5mm加宽热封刀 |
| 温控 | 常规温控 | 高精度温控器+细化温度曲线 |
| 原料配方 | 线性70%+高压30%,常规牌号 | 低爽滑剂大庆7042+2426H,五五配比 |
| 析出控制 | 依赖原料本身,夏季听天由命 | 低析出配方+成型快速降温双管齐下 |
| 适用场景 | 轻载、一般洁净要求 | 重载、高洁净要求 |
八、应用效果与客户验收
封口方面:热封刀与温控改造后,底封焊缝“非常结实”,满载多晶硅后不再出现漏底(客户验收口径)。
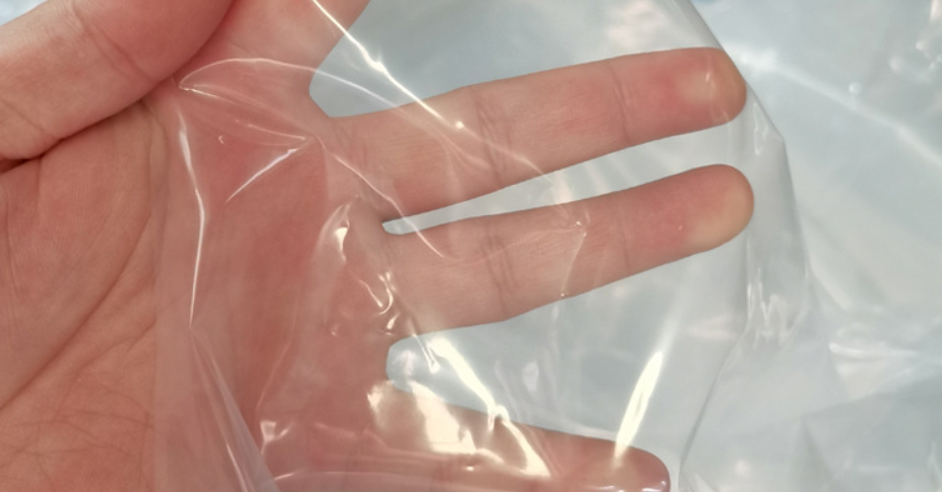
析出方面:改进前手抹袋面有明显白粉;改进后客户以手擦方式对夏季批次复测,无析出现象,判定合格后收货。
该客户自2020年起持续合作,月供货量稳定在5~6万条。说明:以上效果数据为客户应用反馈口径,实际表现受装载量、运输条件、环境温度等因素影响。
九、常见问题(FAQ)
Q1:多晶硅包装袋为什么必须做这么厚?
多晶硅料呈碎块状、密度大、棱角锋利,类似小石块,普通1~4丝的薄袋一装就破。厚度提到15~20丝后,抗穿刺、抗拉伸能力成倍提升,但同时对热封可靠性和原料洁净度提出了更高要求——这正是本案例两大难点的来源。
Q2:袋子表面的白粉是什么?对多晶硅有影响吗?
白粉是原料中爽滑剂(芥酸酰胺类助剂)在高温下向表面迁移析出的产物。它本身是常规塑料助剂,薄袋上普遍存在;但对高洁净要求的多晶硅包装而言,任何粉状脱落物都可能污染物料,必须从配方和工艺上消除。
Q3:加厚膜的热封和普通袋有什么不同?
厚度越大,热封时热量需要穿透更厚的料层,窄热封刀形成的热熔区窄、强度不足。把2mm刀换成5mm加宽热封刀并配合高精度温控后,热熔区宽度扩大到原来的2.5倍,封边由“线”变“带”,才能承受重载。
Q4:这套经验能用于其他行业吗?
可以。凡是对包装有“重载+洁净”双重要求的场景——如电子元器件、精密五金、医药原料等——均可参考“低析出配方+宽刀热封+快速冷却”的组合思路,具体参数需根据装载物特性试制确定。


